

Injektionsblåsningsmaskin
Vi är specialiserade på tillverkning och export av formsprutningsmaskiner-, med skottvikten 60-10 000 gram och en klämkraft på 60-1 600 ton. Genom att tillämpa sina decennier av kunskap och erfarenhet på plastformsprutningsmaskin, utföra modernaste design och exakt tillverkning, med hjälp av kända importerade hydrauliska, elektriska, tätande delar, gör vi SZ-serien automatisk datorformsprutningsmaskin och dess nedströmsutrustning. De har egenskaperna hög kvalitet, hög tillförlitlighet, stabilt arbete och attraktivt pris-prestanda-förhållande.
Varför välja oss?
Hög kvalitet
Våra produkter tillverkas eller utförs enligt mycket höga standarder, med de finaste materialen och tillverkningsprocesserna.
Konkurrenskraftigt pris
Vi erbjuder en produkt eller tjänst av högre-kvalitet till motsvarande pris. Som ett resultat har vi en växande och lojal kundbas.
Rik erfarenhet
Vårt företag har många års erfarenhet av produktion. Konceptet med kund-orienterat och win-win-samarbete gör företaget mognare och starkare.
Global frakt
Våra produkter stödjer global frakt och logistiksystemet är komplett, så våra kunder finns över hela världen.
Efter-service
Professionellt och omtänksamt efter -säljteam, låt dig oroa dig för oss efter -försäljning Intim service, stark efter -säljteam.
Avancerad utrustning
En maskin, verktyg eller instrument designat med avancerad teknik och funktionalitet för att utföra mycket specifika uppgifter med större precision, effektivitet och tillförlitlighet.
-
 Medicinflaska Injection BlåsmaskinMedicine Bottle Injection Machine är ett integrerat formsprutningssystem (IBM) designat för hög-precisionsproduktion av farmaceutiska plastflaskor och medicinska förpackningsbehållare.Lägg till förfrågan
-
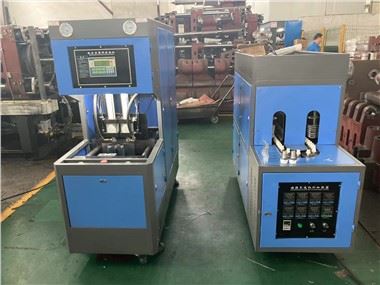 Semiautomatisk formblåsningsmaskinHalsfinishen är helt färdig under injektionsstadiet under 140+ MPa-tryck, vilket ger tätningsytor av farmaceutisk-kvalitet. Flaskkroppen avslutas sedan i Blow Stage via balanserad hög-luft.Lägg till förfrågan


Injection Blowing Machine är en kombination av formsprutningsmaskin och formblåsningsmekanism, inklusive mjukningsmekanism, hydraulsystem, elektriska styrapparater och andra mekaniska komponenter. De vanligaste typerna är formsprutningsmaskin med tre stationer och formsprutningsmaskin med fyra stationer. Maskinen med tre stationer har tre stationer: förformning, blåsning och avgjutning, med varje station separerad med 120 grader. Maskinen med fyra stationer har ytterligare en förformningsstation, med varje station separerad med 90 grader. Dessutom finns en dubbelstation formblåsningsmaskin med 180 graders separation mellan stationerna. Plastbehållaren som produceras av formsprutningsmaskinen har exakt storlek och behöver inte sekundär bearbetning, men formkostnaden är hög.
Den första skenprovet är multikavitet och höghastighetsgjutning. Ingen blixt och slöseri, helautomatisk integrerad produktion. Precisionsgängad hals, utmärkta mekaniska egenskaper, tät passform, nära den perfekta kvalificerade hastigheten. Det är den bästa partnern för läkemedelsförpackningar och livsmedelsförpackningar. Den kan producera behållare av hög-kvalitet med hög flaskhalsprecision och används i stor utsträckning vid tillverkning av förpackningsflaskor inom medicin-, livsmedels-, kosmetika- och kemisk industri.
Vad är injektionsblåsningsmaskin?
En injektionsblåsningsmaskin är en specialiserad utrustning som används inom plasttillverkningsindustrin för att tillverka ihåliga eller flaskformade plastprodukter genom en process som kallas formsprutning (IBM). Denna process kombinerar element från andra formningsprocesser, inklusive formsprutning och formblåsning, för att skapa komplexa former med snäva toleranskrav.
Hög produktivitet:IBM kan producera en stor volym flaskor i höga hastigheter, vilket gör dem effektiva för massproduktion.
Konsekvent kvalitet:IBM:s slutna-slingsystem möjliggör noggrann kontroll över processparametrarna, vilket resulterar i konsekvent flaskkvalitet med minimala defekter.
Materialeffektivitet:Genom att kontrollera mängden material som injiceras och blåses in i formen hjälper IBM till att minska materialspillan jämfört med andra processer.
Designflexibilitet:IBM kan skapa komplexa former och införliva flera lager eller tillsatser i flaskdesignen, vilket erbjuder mångsidighet i produktutveckling.
Energibesparingar:Användningen av en kall-insprutningsprocess minskar energiförbrukningen jämfört med traditionella heta-formsprutningsmaskiner.
Mindre skrot:Processen minimerar uppkomsten av avfallsmaterial eftersom förformen är fullt utnyttjad i den slutliga formblåsta produkten.
Ändrings-uppenbara och specialegenskaper:IBM:er tillåter skapandet av flaskor med inbyggda -inbyggda manipulerings-funktioner och andra specialdesigner som förbättrar produktens säkerhet och funktionalitet.
Minskade arbetskostnader:Automatiserade operationer minskar behovet av manuellt arbete, vilket leder till lägre arbetskostnader och minskad risk för mänskliga fel.
Integrering av flera processer:Att kombinera formsprutnings- och formblåsningsprocesser i en maskin förenklar produktionslinjen och effektiviserar arbetsflödet.
Förbättrad estetik:IBM möjliggör tillverkning av flaskor med släta ytor och exakta dimensioner, vilket förstärker den visuella attraktionskraften hos slutprodukten.
Förbättrad hållbarhet:Eftersom flaskorna kan utformas för att ha en jämn väggtjocklek kan de ge bättre barriäregenskaper och därmed förlänga hållbarheten på innehållet.
Regelefterlevnad:IBM:er kan enkelt konfigureras för att möta stränga regulatoriska standarder och riktlinjer, vilket säkerställer efterlevnad av hälso- och säkerhetsföreskrifter.
Typer av injektionsblåsningsmaskiner
IBM i mono-lager:Dessa maskiner producerar flaskor med ett enda lager material. De används vanligtvis för enklare flaskdesigner och är mer kostnadseffektiva- för produktion av mindre volymer.
IBM med flera-lager:Dessa avancerade maskiner kan skapa flaskor med flera lager av olika material, vilket möjliggör inkorporering av tillsatser som syrebarriärer eller justering av densiteten för förbättrad prestanda.
Kontinuerlig drift IBM:er:Som namnet antyder fungerar dessa maskiner kontinuerligt och går sömlöst från formsprutnings- till formblåsningsstadier. De är designade för hög-produktion och är idealiska för tillverkning av stora volymer.
Intermittent operation IBM:er:Till skillnad från kontinuerliga maskiner pausar dessa IBM:er mellan cyklerna i slutet av varje injektions- och blåssteg. De används vanligtvis för mindre produktionsvolymer eller när större kontroll över formningsprocessen krävs.
Vertikala IBM:er:Dessa maskiner har en vertikal orientering, vilket kan vara fördelaktigt för vissa flaskformer och storlekar. De kan vara att föredra i -utrymmesbegränsade miljöer eller för specialiserade applikationer.
Horisontella IBM:er:Horisontellt orienterade maskiner är den vanligaste typen och är designade för effektivt produktionsflöde. De används vanligtvis för standardflaskformer och storlekar.
Servo-drivna IBM:er:Med servomotorer erbjuder dessa maskiner förbättrad precision och kontroll över insprutnings- och blåsstegen. De möjliggör mer flexibla produktionsmöjligheter och kan programmeras för en mängd olika flaskdesigner.
Applicering av injektionsblåsningsmaskin


Plastflaskor:Injektionsblåsningsmaskinen används vanligtvis vid tillverkning av plastflaskor, såsom mineralvattenflaskor, dryckesflaskor och kosmetiska flaskor. Den kan producera flaskor av olika former och storlekar.
Behållare:Den kan användas för att tillverka behållare för olika produkter, såsom livsmedelsbehållare, kemikaliebehållare och medicinska behållare. Dessa behållare måste ha goda tätnings- och barriäregenskaper.
Läkemedelsförpackning:Injektionsblåsmaskinen är lämplig för att tillverka förpackningar för läkemedel, såsom flaskor, sprutor och ampuller. Dessa förpackningar måste uppfylla strikta hygien- och säkerhetsstandarder.
Kosmetisk förpackning:Det används vid tillverkning av kosmetiska förpackningar, såsom flaskor, burkar och tuber. Kosmetiska förpackningar kräver ofta ett snyggt utseende och ett bra skydd av innehållet.
Industriella komponenter:Vissa injektionsblåsningsmaskiner kan producera industriella komponenter, såsom lock, pluggar och kontakter. Dessa komponenter måste ha vissa mekaniska egenskaper och tätningsprestanda.
Bildelar:Det kan användas för tillverkning av bildelar, såsom bränsletanklock och vätskebehållare. Dessa delar måste uppfylla fordonsindustrins standarder.
Hushållsprodukter:Injektionsblåsmaskiner kan producera hushållsprodukter, såsom förvaringslådor, tvättmedelsflaskor och papperskorgar. Dessa produkter måste ha hållbarhet och användarvänlighet.
Elektriska komponenter:Vissa insprutningsblåsningsmaskiner används vid tillverkning av elektriska komponenter, såsom isolatorer och skyddskåpor. Dessa komponenter måste ha goda elektriska isoleringsegenskaper.
Medicinsk utrustning:Det är tillämpligt för tillverkning av medicinsk utrustning, såsom spruthållare och provtagningsrör. Förpackning av medicintekniska produkter kräver hög renlighet och sterilisering.
Leksaksförpackning:Insprutningsblåsmaskinen kan användas vid tillverkning av leksaksförpackningar, såsom dockhuvuden och leksaksfordonskarosser. Leksaksförpackningar måste vara säkra och attraktiva.
Komponenter i injektionsblåsningsmaskin
En Injection Blowing Machine (IBM) består av flera nyckelkomponenter som samverkar för att producera sömlösa plastflaskor och behållare. Här är huvudkomponenterna i en IBM
Injektionsenhet:Det är där plastmaterialet, vanligtvis i form av granulat eller pellets, laddas. Insprutningsenheten värmer plasten tills den blir en smält vätska, som sedan sprutas in i formhålan. Den inkluderar vanligtvis en skruv för att mata materialet, ett värmesystem för att smälta plasten och ett hydrauliskt eller mekaniskt system för att injicera den smälta plasten.
Blow Mold Station:Efter insprutningen av smält plast överförs den heta goben (pellet av plast) till formblåsningsstationen. Här är plasten innesluten i en två-blåsform som formar plasten till önskad flaskform. Luft sprutas in i plasten för att expandera den mot formväggarna, vilket säkerställer rätt form och dimensioner.
Spännmekanism:Klämmekanismen håller ihop formhalvorna under injektions- och blåsfaserna för att innehålla den smälta plasten och bibehålla formen på flaskan när den svalnar och stelnar.
Överföringssystem:Denna komponent flyttar den smälta plasten från injektionsenheten till formblåsningsstationen och, senare, den formade flaskan ut ur formen för kylning och vidare bearbetning. Överföringssystemet kan använda mekaniska armar, transportband eller robotsystem.
Kylsystem:För att stelna den injicerade plasten används ett kylsystem. Det kan handla om vatten-kylda kanaler i formen eller luft-kylda system som snabbt kyler ned plasten till rumstemperatur.
Utkastningsmekanism:När flaskan har svalnat och stelnat tar utkastningsmekanismen bort den färdiga flaskan från formen. Detta kan vara en enkel mekanisk push eller ett mer sofistikerat robotsystem.
Styrsystem:Moderna IBM:er är utrustade med avancerade styrsystem som reglerar temperatur, tryck, timing och rörelse hos de olika komponenterna för att säkerställa konsekvent och exakt produktion. Dessa styrsystem kan inkludera PLC (Programmable Logic Controllers), Human-Machine Interfaces (HMI) och sensorer för övervakning av insprutnings- och blåsprocesser.
Stödstrukturer:Ramen och stödstrukturerna ger maskinens styva ryggrad, vilket säkerställer att alla komponenter är korrekt inriktade och stabila under höghastighetsoperationer.
Material för injektionsblåsningsmaskin
Materialen som används i konstruktionen av Injection Blowing Machines (IBM) är valda utifrån deras mekaniska egenskaper, hållbarhet, motståndskraft mot höga temperaturer och lätthet att bearbeta. Vanliga material för IBMs strukturella komponenter inkluderar
Stål:Konstruktionsstål används ofta för ramar och stödstrukturer hos IBM på grund av dess höga hållfasthet och styvhet. Det ger en stabil plattform för de exakta rörelser som krävs under insprutnings- och blåsprocesserna. Rostfritt stål kan också användas i områden som är utsatta för miljön eller där renhet och korrosionsbeständighet är viktiga.
Aluminium:Aluminium är att föredra för komponenter som kräver låg vikt och god värmeledningsförmåga, såsom delar av klämmekanismen eller formbärare. Dess låga vikt möjliggör snabbare maskinrörelser och minskad energiförbrukning.
Plast:Vissa maskinkomponenter som inte kräver hög hållfasthet, såsom kåpor eller skydd, kan vara tillverkade av konstruerad plast. Dessa plaster erbjuder fördelar som korrosionsbeständighet, låg vikt och enkel bearbetning.
Kompositer:Kolfiberförstärkt plast (CFRP) eller glas-förstärkt plast (GRP) kan användas i applikationer där höga hållfasthets-till-viktsförhållanden är nödvändiga. Dessa material kan hittas i delar av maskinen som drar nytta av minskad massa, såsom rörliga ramar eller formplattor.
Hardox eller annat slitstarkt-stål:Komponenter som utsätts för slitage, såsom ejektorer eller delar av överföringssystemet, kan vara tillverkade av härdade stålsorter konstruerade för att tåla nötning och förlänga maskinens livslängd.
Värmebeständiga-legeringar:För komponenter som utsätts för höga temperaturer, som de nära insprutningsmunstycket eller i kylsystemet, kan värmebeständiga legeringar som Hastelloy eller Inconel användas.
Gummi och elastomerer:Tätningar och packningar är ofta gjorda av gummi- eller elastomerblandningar som kan motstå tryck och temperaturer i formsprutningsprocessen samtidigt som flexibiliteten bibehålls.
Process för injektionsblåsningsmaskin
Processen med en injektionsblåsningsmaskin (IBM) involverar flera steg för att skapa ihåliga plastprodukter som flaskor
Materialförberedelse:Plasthartser i form av granulat eller pellets laddas i behållaren på injektionsenheten. Dessa råvaror måste vara kompatibla med injektions- och blåsningsprocessen.
Injektion:Plastmaterialet matas genom tyngdkraften från behållaren in i skruvcylindern på injektionsenheten. När skruven roterar smälter den plasten genom friktion och värmare längs pipan. Den smälta plasten, nu hänvisad till som "parison" eller "gob", injiceras i en förvärmd blåsform.
Fastspänning:Samtidigt med injektionen säkrar klämmekanismen blåsformen stängd runt den injicerade formen. Detta säkerställer att plasten finns i formen och att den formas korrekt.
Blåsning:När formen väl är på plats sprutas tryckluft in i den, vilket gör att den expanderar och anpassar sig till blåsformens inre form. Trycket och varaktigheten av detta steg är avgörande för att uppnå rätt flaskstorlek och väggtjocklek.
Kyl:Efter att ämnet har expanderats och formats av lufttrycket måste det kylas för att stelna. Kylning uppnås vanligtvis genom vattenkylda-mantlar runt formen eller genom att cirkulera luft vid kontrollerade temperaturer.
Utkastning och överföring:När plasten har svalnat tillräckligt öppnas klämmekanismen och den färdiga flaskan kastas ut ur blåsformen. Ett överföringssystem flyttar sedan flaskan till nästa steg, som kan vara märkning, förpackning eller vidarebearbetning.
Kvalitetskontroll:Under hela processen kontrolleras konsistensen i flaskans form, storlek och vikt för att säkerställa att produkten uppfyller kvalitetskraven.
Hur man underhåller en injektionsblåsningsmaskin
Regelbundna inspektioner:Utför dagliga visuella inspektioner av maskinen för tecken på slitage, skador eller ovanliga vibrationer. Kontrollera att rörliga delar är korrekt inriktade och se till att alla säkerhetsanordningar fungerar.
Renlighet:Håll maskinen och omgivningen ren. Ta bort alla nedfallna granulat eller skräp som kan störa maskinens drift eller orsaka kontaminering. Var särskilt uppmärksam på kylsystemet och värmeelementen för att förhindra igensättning eller överhettning.
Smörjning:Smörj alla rörliga delar enligt tillverkarens rekommendationer. Detta minskar friktion och slitage, förlänger maskinens livslängd och förhindrar onödiga stillestånd. Använd smörjmedel av hög-kvalitet som är lämpliga för driftsförhållandena.
Formunderhåll:Blåsformen är en kritisk komponent och bör hållas ren och fri från defekter. Kontrollera regelbundet efter tecken på slitage, såsom repor eller deformation, och byt ut formar när det är nödvändigt för att bibehålla delens kvalitet.
Kalibrering:Kalibrera med jämna mellanrum maskinens sensorer, kontroller och mätenheter för att säkerställa noggrannhet och repeterbarhet av produktionsprocessen.
Programuppdateringar:Håll kontrollprogramvaran uppdaterad med den senaste firmware och uppdateringar från tillverkaren för att förbättra funktionalitet och säkerhet.
Planer för förebyggande underhåll:Utveckla och följ ett förebyggande underhållsschema som inkluderar rutinkontroller, justeringar och byten. Detta schema bör anpassas baserat på maskinens användning och driftsförhållanden.
Utbildningsoperatörer:Se till att operatörerna är utbildade i korrekt maskindrift och underhållsprocedurer. Deras förtrogenhet med utrustningen kan hjälpa till att identifiera problem tidigt och förhindra olyckor.
Registerföring:Upprätthålla detaljerade register över underhållsaktiviteter, reparationer och eventuella incidenter. Denna information är värdefull för att spåra trender, schemalägga underhåll och motivera investeringar.
Kvalificerad servicepersonal:Använd kvalificerade tekniker för service och reparation av maskinen. De har expertis att utföra komplexa uppgifter och diagnostisera problem korrekt.
Hur man väljer injektionsblåsningsmaskin
Att välja rätt Injection Blowing Machine (IBM) kräver noggrann övervägande av olika faktorer för att säkerställa att den uppfyller de specifika behoven i din tillverkningsprocess. Här är viktiga aspekter att tänka på när du väljer en IBM
Storlek och kapacitet:Bestäm önskad flaskstorlek och volym. Välj en maskin som kan producera önskad kvantitet effektivt.
Materialkompatibilitet:Välj en maskin som kan hantera den typ av plastharts du tänker använda, vilket säkerställer kompatibilitet med injektions- och blåsprocesserna.
Spännkraft:Maskinen bör ha tillräcklig klämkraft för att säkert hålla formen under insprutnings- och blåsfaserna.
Injektionsenhet:Injektionsenheten bör ge den nödvändiga skottvolymen och trycket för att injicera rätt mängd smält plast i formhåligheten.
Blåsningssystem:Utvärdera blåssystemet för dess förmåga att producera önskad flaskform och storlek med konsekventa resultat.
Cykeltid:Kortare cykeltider ökar produktiviteten. Tänk på maskinens cykeltid i förhållande till dina produktionskrav.
Energieffektivitet:Välj maskiner med avancerade{{0} energisparfunktioner, vilket kan leda till kostnadsbesparingar över tid.
Automatiseringsnivå:Högre nivåer av automatisering kan förbättra konsekvensen, minska arbetskostnaderna och öka genomströmningen.
Noggrannhet av mätningar:Se till att maskinen kan upprätthålla snäva toleranser för konsekventa flaskdimensioner och kvalitet.
Styrsystem:Investera i maskiner med sofistikerade styrsystem som möjliggör exakta processjusteringar och övervakning.
Tillgänglighet av reservdelar:Välj en maskin från en tillverkare med en pålitlig leveranskedja för enkel tillgång till reservdelar.
Service och teknisk support:Välj en leverantör som erbjuder omfattande-efterförsäljningssupport, inklusive underhållskontrakt, utbildning och teknisk assistans.
Initial investering:Jämför inköpspriset för olika maskiner, med tanke på de funktioner och möjligheter de erbjuder.
Driftskostnader:Ta hänsyn till driftskostnader som energiförbrukning, underhåll och potentiella stillestånd.
Avkastning på investeringen (ROI):Utvärdera den förväntade produktionen mot investeringen för att avgöra hur lång tid det kommer att ta för att se en avkastning på maskinköpet.
Flexibilitet:Överväg en maskin som kan hantera framtida förändringar i flaskdesign eller materialtyper utan betydande modifieringar.
Expanderbarhet:Om det finns potential för ökade produktionsvolymer, leta efter maskiner som enkelt kan skalas upp.
Tillverkarens rykte:Välj en ansedd tillverkare med en historia av att producera pålitliga och effektiva maskiner.
Kundreferenser:Leta efter fallstudier eller vittnesmål från befintliga kunder för att förstå maskinens prestanda och tillförlitlighet i verkliga-scenarier.
Påverkansfaktorer för design av injektionsblåsningsmaskiner
Utformningen av en Injection Blowing Machine (IBM) påverkas av flera nyckelfaktorer som måste övervägas noggrant för att säkerställa maskinens effektivitet, effektivitet och tillförlitlighet vid tillverkning av plastflaskor och behållare. Dessa faktorer inkluderar:
Materialegenskaper:Typen av polymer som ska bearbetas bestämmer designparametrarna. Olika plaster har varierande smälttemperaturer, viskositeter och krymphastigheter, vilket påverkar insprutningsenhetens design, klämkrafter och kylsystem.
Produktionsvolym:Den förväntade genomströmningen påverkar maskinens skala. Hög-volymproduktion kräver större, mer robusta maskiner som kan upprätthålla kontinuerlig drift med minimal stilleståndstid.
Produktspecifikationer:Storleken, formen och komplexiteten hos flaskorna som ska tillverkas påverkar direkt utformningen av blåsformen, injektionsenheten och formningskontrollmekanismerna.
Maskindynamik:Maskinens mekaniska design måste hantera de dynamiska krafter som är involverade i insprutnings-, fastspännings- och blåscykler. Detta inkluderar hänsyn till snabba och exakta rörelser, vibrationsdämpning och strukturell integritet.
Energieffektivitet:Designers strävar efter att minimera energiförbrukningen genom optimerade värme-, kyl- och drivsystem. Energieffektivitet minskar inte bara driftskostnaderna utan bidrar också till miljömässig hållbarhet.
Underhåll och tillgänglighet:Tillgängligheten av maskinkomponenter för rengöring och underhåll är avgörande för att minska stilleståndstiden och förlänga maskinens livslängd. Designen ska underlätta enkel demontering och återmontering.
Säkerhetsstandarder:Efterlevnad av industrisäkerhetsstandarder är av största vikt. Konstruktionen måste inkludera säkerhetsfunktioner såsom nödstopp, förreglingar och säkerhetsanordningar för att skydda förare och själva maskinen.
Automatiseringsnivå:Graden av automatisering påverkar komplexiteten i styrsystemen och graden av integration mellan maskinkomponenter. Avancerad automatisering kan förbättra precision, konsekvens och användarvänlighet.
Tekniska framsteg:Integration av den senaste tekniken, såsom servomotorer för exakt rörelsekontroll, avancerade sensorer för övervakning av maskintillstånd och digitala gränssnitt för fjärrövervakning och kontroll, påverkar designen.
Regelefterlevnad:Konstruktioner måste följa lokala och internationella bestämmelser om utsläpp, bullernivåer och avfallshantering.
Kostnadsbegränsningar:Att balansera de önskade egenskaperna med ekonomisk lönsamhet är viktigt. Kostnadseffektiva-lösningar kan involvera användning av standardkomponenter där så är möjligt och optimering av materialanvändning.
Gräns-snittet:Utformningen av maskinens kontrollpanel och användargränssnitt påverkar användarvänligheten och inställningen. Intuitiva konstruktioner kan avsevärt förbättra operatörens effektivitet och minska felen.
Vad är skillnaden mellan extrudering och formsprutning?
Extrudering och formsprutning är två grundläggande processer som används vid tillverkning av plastdelar, var och en med distinkta egenskaper och tillämpningar
Extrudering gjutning
- Extrudering är en kontinuerlig process där plastmaterial, ofta i form av pellets, smälts och trycks genom en form för att skapa en produkt med ett specifikt- tvärsnitt.
- Det extruderade materialet svalnar och stelnar när det lämnar formen och bildar en lång profil eller ett rör som kan skäras i önskade längder.
- Vanliga produkter som tillverkas genom extrudering inkluderar rör, rör, fönsterramar och trådbeläggningar.
- Extrudering är väl-lämpad för att producera långa, konsekventa delar med enkel till måttlig geometrisk komplexitet.
- Det är ett ekonomiskt val för produktion av-volymer på grund av dess kontinuerliga drift och förmåga att producera utan att behöva en anpassad form för varje del.
Formsprutning
- Formsprutning är en satsvis process där plast smälts och sprutas in i en specialdesignad-form under högt tryck.
- Den smälta plasten fyller formhålet och tar formen av delen.
- När plasten svalnar och stelnar öppnas formen och delen kastas ut.
- Formsprutning är idealisk för att skapa komplexa former med hög precision och fina detaljer, såsom leksaker, elektroniska höljen och fordonskomponenter.
- Det kräver skapandet av en detaljerad stål- eller aluminiumform för varje deldesign, vilket kan vara kostsamt men ger hög-kvalitet och konsekventa resultat.
- Denna process används vanligtvis för produktion av medelstora till-volymer, där kostnaden för formen kompenseras av effektiviteten i formningsprocessen.
Hur skiljer sig en IBM från andra formningstekniker som Injection Stretch Blow Molding (ISBM)?
En IBM (Injection Blow Moulding) och Injection Stretch Blow Molding (ISBM) är båda formningstekniker, men de har vissa skillnader. Här är några av de viktigaste distinktionerna
Behandla:I IBM formsprutas ämnet (ett rör av smält plast) och formblåses sedan. I ISBM sträcks och formblåses ämnet i ett steg.
Stretching:IBM involverar vanligtvis inte sträckning av ämnet, medan ISBM involverar sträckning av ämnet för att öka styrkan och styvheten hos slutprodukten.
Komplexa former:IBM lämpar sig bättre för att producera enkla former, medan ISBM kan hantera mer komplexa former och mönster.
Tjocklekskontroll:ISBM möjliggör bättre kontroll av väggtjockleken på den gjutna delen, vilket resulterar i mer enhetliga och kontrollerade produkter.
Kosta:Utrustningen och processen för ISBM är i allmänhet dyrare än IBM.
Ansökan:IBM används ofta för mindre och enklare produkter, medan ISBM ofta används för större och mer komplexa behållare, såsom flaskor för drycker.
Prestanda:Produkter gjutna med ISBM har ofta bättre mekaniska egenskaper, såsom slaghållfasthet och draghållfasthet.
Det är viktigt att notera att valet mellan IBM och andra formningstekniker som ISBM beror på specifika produktkrav, produktionsvolymer och kostnadsöverväganden. Varje teknik har sina fördelar och begränsningar, och det bästa alternativet beror på den specifika applikationen och önskade egenskaper hos den gjutna delen.
Vilka är de faktorer som påverkar kylningstiden i en IBM?
Kylningstiden i en Injection Blowing Machine (IBM) påverkas av flera faktorer som bestämmer hastigheten med vilken den injicerade polymeren stelnar. Här är några nyckelfaktorer:
Materialegenskaper:Olika plaster har olika kristallisationshastigheter och värmeledningsförmåga, vilket direkt påverkar kylningstiden. Material med högre smälttemperaturer och lägre densiteter tenderar att kräva längre nedkylningstider.
Formdesign:Komplexiteten i formdesignen påverkar kylningstiden. Mer invecklade former eller tjockare sektioner i formen kan ta längre tid att svalna helt.
Kylvätsketemperatur och flödeshastighet:Temperaturen och flödeshastigheten för kylvätskan (vanligtvis vatten) påverkar kylningshastigheten. Kylvätska vid lägre temperaturer eller med högre flöde kan minska nedkylningstiden.
Kylvätskekanaler:Utformningen och storleken på kylkanalerna i formen påverkar värmeöverföringseffektiviteten. Väl-utformade kanaler som möjliggör jämn värmefördelning kan förkorta nedkylningstiden.
Injicerat materialtjocklek:Tjockleken på det injicerade materialet påverkar kylningstiden; tjockare väggar kräver längre tid att stelna än tunnare väggar.
Maskinparametrar:Insprutningstrycket och hastigheten kan påverka kylningstiden. Högre insprutningshastigheter kan leda till snabbare kylning på grund av bättre packning och minskade hålrum i materialet.
Miljöförhållanden:Omgivningstemperatur och luftfuktighet kan indirekt påverka kylningstiden genom att påverka temperaturen på det inkommande kylmedlet och värmeavledningen från formen.
Cykeltid:Målcykeltiden för hela insprutningsblåsningsprocessen dikterar hur mycket tid som är tillgänglig för kylning, vilket kan påverka den inställda kyltiden för maskinen.
Maskinens ålder och underhåll:Äldre maskiner eller de som inte underhålls ordentligt kan ha ineffektiva kylsystem, vilket leder till längre kylningstider.
Styrsystem:Avancerade styrsystem kan optimera kyltider genom att justera parametrar i realtid- baserat på feedback från sensorer som övervakar kylningsprocessen.
Vår fabrik
Vårt företag ligger i Zhangjiagang City-nya hamnstaden i Kina, nära S38/S19 Express Way och G204 National Road, nära många storstäder Shanghai, Nanjing, Suzhou, Wuxi, Nantong, med bekväm trafik.


FAQ
F: Vad är en Injection Blowing Machine (IBM)?
F: Hur fungerar en IBM?
F: Vilka är de främsta fördelarna med att använda en IBM?
F: Vilka material kan bearbetas i en IBM?
F: Hur är kylsystemet utformat i en IBM?
F: Vilka är övervägandena för formdesign i en IBM?
F: Hur hanteras parison control i en IBM?
F: Vilka är de typiska underhållsuppgifterna för en IBM?
F: Hur kan jag optimera effektiviteten hos min IBM?
F: Vilka är säkerhetsåtgärderna när man använder en IBM?
F: Hur felsöker jag vanliga problem med min injektionsblåsmaskin?
F: Vilka säkerhetsåtgärder bör jag följa när jag använder en injektionsblåsningsmaskin?
F: Hur ställer jag in en injektionsblåsmaskin för produktion?
F: Hur justerar jag inställningarna på min injektionsblåsmaskin för att uppnå bästa resultat?
F: Vilken är den maximala produktionskapaciteten för en injektionsblåsmaskin?
F: Kan jag använda en injektionsblåsmaskin för att producera produkter med olika former och storlekar?
F: Vilka är de vanligaste misstagen som görs när man använder en injektionsblåsmaskin?
F: Hur kan jag undvika vanliga misstag när jag använder en injektionsblåsmaskin?
F: Hur rengör jag min injektionsblåsmaskin efter produktion?
F: Kan jag använda en injektionsblåsmaskin för att producera produkter med speciella egenskaper, såsom UV-beständighet eller barriäregenskaper?
Som en av de mest professionella tillverkarna och leverantörerna av injektionsblåsmaskiner i Kina, presenteras vi av kvalitetsprodukter och bra pris. Köp gärna en avancerad injektionsblåsmaskin tillverkad i Kina här från vår fabrik. Vi tar även emot skräddarsydda beställningar.
blåsmaskin, Injektionsblåsningsmaskin för medicinflaskor, Halvautomatisk formsprutningsblåsningsmaskin